бесплатный!
Сварочный экструдер
-
Грувлочный желобонакатный станок усиленный GruvMaster RG-2S (1-12)
 Диаметр труб: 1" - 12"Мощность: 1,1 кВтЦена с НДС:303 900 руб.
-
Тиски трубные откидные Remmers Mangust 1/8-2
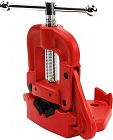 Диаметр труб: 3 - 50 мм (1/8" - 2")Вес: 4 кгЦена с НДС:4 410 руб.


-
Мотокультиватор бензиновый Alteco MK 6-1000

 Мощность двигателя: 4.3 кВтВес нетто: 90 кгЦена с НДС:по запросу
-
Дробеструйный аппарат бластинг для очистки Remmers Rotec Softstrahlanlage
 Объем резервуара: 25 лДавление струи: 0 - 8 барЦена с НДС:1 380 000 руб.


-
Алмазная коронка для сухого бурения с микроударом Адель Diamond Hit DH-D400 72 мм

 Диаметр: 72 ммРабочая длина: 450 ммЦена с НДС:6 400 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 107 мм
 Диаметр: 107 ммРабочая длина: 450 ммЦена с НДС:11 900 руб.


-
Алмазная коронка для сухого бурения с микроударом Адель Diamond Hit DH-D400 56 мм
 Диаметр: 56 ммРабочая длина: 450 ммЦена с НДС:4 800 руб.
-
Вертушка для прочистки канализационных труб под шуруповерт Крокочист 9 мм × 12 м

 Диаметр труб: 76 ммРазмеры спирали (Ø × Д): 9 мм × 12 мЦена с НДС:9 790 руб.


Новости
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!
-
20.12.2022Режим работы в Новогодние праздники
-
12.10.2022ФСБ сообщила о попытке теракта с ПЗРК «Игла» в Подмосковье

Насадки для экструдера Нижний ТагилСварочные насадки башмаки для экструдера сварочного ручного промышленного для экструзионной сварки пластика, листового полипропилена, пнд, пластиковых, пластмассовых, полимерных листов, пленок, полипропиленовых, полипропиленовых труб, ПВХ, ПВДФ фитингов и фасонных изделий, ППУ изоляции – лучшая цена, высокое качество, мировые производители, большой выбор, фото, видео, рейтинг, отзывы, изготовление под заказ! читать далее » |
-
 Размер а: 2 - 25 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 2 - 21 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 2 - 20 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 20 - 40 ммДлина: 40 - 80 ммЦена с НДС
по запросу
-
 Длина сварочного башмака: 20 - 80 ммЦена с НДС
по запросу


Сварочный башмак для экструдера
Через данную присадку в зону шва подается расплавленный присадочный материал. Скользящим, давящим движением этой насадки экструзионная сварочная добавка равномерно распределяется по поверхности, формируется соединение необходимой конфигурации, с гладкой поверхностью.
Конструкция сварочных башмаков для экструдера
Большинство брендовых изделий такого вида предназначены для эксплуатации в паре с экструдерами от тех же производителей. Размер и геометрия будущего сварного соединения – основной критерий выбора типа насадки. Она также различается формой и размерами. Модели для экструдеров изготавливаются из термостойкого полимера (чаще всего – политетрафторэтилена) и имеют:
- выступающую зону скольжения и давления в центре нижней части
- зону опоры
- носик
Форма носа должна быть аналогична форме свариваемой поверхности. Эта часть устройства предотвращает растекание присадки в неверном направлении. Зона опоры также препятствует вытеканию расплава за пределы места стыка. Компрессионное воздействие на свариваемые детали должно быть значительным.
Форма насадки для ручных экструдеров существенно влияет:
- на полноту заполнения шва
- скорость его наполнения
- угол встречи
- степень растекания присадочного расплава
- равнозначность давления
Длина башмака прямо пропорциональна ширине соединительной канавки. Вышедший за пределы этой детали пластифицированный полимер быстро зачищают циклей.
Типы сварочных насадок для экструдера
Каждая модель предназначена для выполнения соединений с определенной геометрией скоса кромки. Предлагаем устройства для сварки швов:
- встык (типа V и его двухстороннего аналога – X)
- наружных угловых (Е)
- внутренних угловых (К)
- внахлест, для полимерных пленок, тканей (F, U)
Тип рекомендуемого сварного соединения указан в наименовании каждой из моделей. Угловые спайки делают после предварительной временной фиксации листов. Стыковые соединения сваривают после тщательной обработки торцов и кромок.
При необходимости формирования шва со сложной конфигурацией или переменным сечением требуется сварочный башмак нестандартной формы. Для его создания предназначены специальные заготовки. Из них можно выточить деталь с любыми параметрами. Заготовки имеют разные линейные размеры и изготовлены из того же материала, что и типовые изделия. Выточенная из них деталь поможет сделать нестандартный шов, например, вварить патрубок в трубу большого диаметра.